Derrière l’éclat d’un cadre de vélo flambant neuf se cache un procédé industriel précis, où la poudre remplace la peinture liquide. Dégraissage, application électrostatique, cuisson : chaque étape forge la résistance aux gravillons, à la pluie et au temps. Voyons comment un tube nu devient une finition durable.
Préparation de la surface
La peinture au poudrage des cadres de bicyclettes, que l’on associe souvent au thermolaquage, débute par un travail de fond, car la poudre n’adhère qu’à une surface irréprochable. Le terme poudrage désigne l’application, tandis que thermolaquage évoque la cuisson qui la suit. La préparation comprend deux opérations.
Dégraissage et décapage
Le cadre est dégraissé pour ôter huiles d’usinage et résidus de soudure, puis décapé par sablage ou grenaillage afin d’éliminer calamine, rouille et ancienne peinture. Le profil rugueux ainsi obtenu offre à la poudre une accroche mécanique solide.
Traitement de conversion
Une phosphatation sur l’acier, ou une conversion sans chrome sur l’aluminium, crée une couche microcristalline qui renforce l’adhérence et freine la corrosion. Un rinçage soigné et un séchage complet closent cette phase, car la moindre goutte d’eau résiduelle provoque des cloques à la cuisson.
Application de la poudre
Une fois la surface prête, le cadre est suspendu à un convoyeur, puis protégé aux endroits sensibles avant la pulvérisation.
Masquage des zones fonctionnelles
Des bouchons en silicone et des rubans haute température recouvrent les filetages, le boîtier de pédalier, le jeu de direction et les logements de roulements. Ces zones aux tolérances serrées ne supporteraient aucune surépaisseur.
Pulvérisation électrostatique
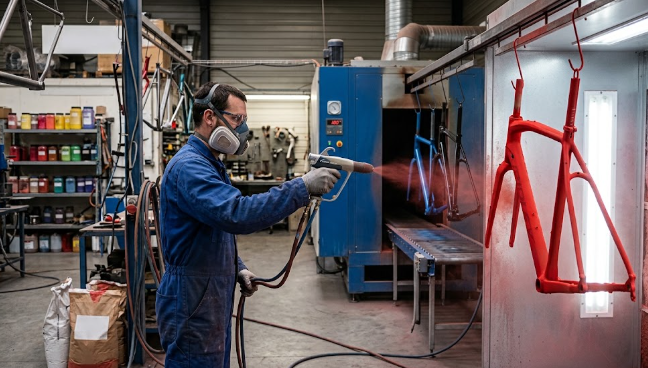
Un pistolet charge les particules de résine, qui viennent épouser le métal relié à la terre, jusque dans les recoins des soudures. Selon le cahier des charges, un primaire époxy précède une finition polyester, parfois complétée par un vernis de protection.
Cuisson et contrôle
La polymérisation fige l’ensemble : la poudre fond, s’étale, puis réticule en un film continu. Le four chauffe généralement entre 160 et 200 °C pendant une dizaine à une vingtaine de minutes, selon l’épaisseur des tubes. Cette chaleur impose une limite : les cadres en carbone, dont la résine s’altère, ne s’y prêtent pas, et certains alliages d’aluminium traités thermiquement exigent des précautions. Après refroidissement, plusieurs vérifications valident la qualité :
- L’épaisseur du film est mesurée avec une jauge adaptée.
- L’adhérence est testée par quadrillage et arrachement d’un ruban adhésif.
- L’aspect est examiné à la recherche de coulures, de grains ou de peau d’orange.
- Les masquages sont retirés, puis les filetages sont contrôlés.
Préparation rigoureuse, poudre déposée par voie électrostatique et cuisson maîtrisée : la réussite d’une finition tient à l’enchaînement sans faille de ces étapes. Le matériau du cadre dicte, de plus, la température et le traitement adaptés. Pour un résultat durable, mieux vaut confier le travail à un atelier de thermolaquage expérimenté dans le domaine du cycle comme APF EPOXY.


