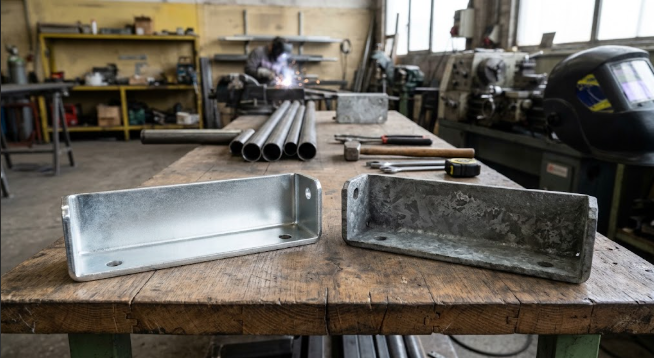
Face à la corrosion, l’acier a besoin d’une armure, mais toutes les cuirasses ne se valent pas : certaines protègent par leur épaisseur, d’autres misent sur la finesse. Entre le dépôt électrolytique et l’immersion dans un bain de zinc en fusion, le choix engage la précision, l’aspect et la longévité des pièces. Voyons pourquoi une couche mince s’avère souvent plus judicieuse qu’une carapace épaisse.
Principes des deux procédés
L’électrozingage est un dépôt de zinc réalisé par électrolyse, tandis que la galvanisation à chaud consiste à plonger l’acier dans un bain de zinc fondu : deux voies distinctes menant à un même but, la protection contre la rouille. Examinons le déroulement de chacune.
Procédé électrolytique
Dans l’électrozingage, la pièce plongée dans un électrolyte joue le rôle de cathode, et le courant y dépose le zinc, ion après ion. Le revêtement obtenu, généralement compris entre 5 et 25 µm, reste lisse, régulier et très adhérent. Une passivation bleue, jaune ou noire vient ensuite renforcer sa tenue, conformément à la norme NF EN ISO 2081.
Procédé au trempé
La galvanisation à chaud, encadrée par la norme NF EN ISO 1461, met l’acier au contact d’un zinc porté à environ 450 °C. Il se forme alors des alliages fer-zinc qui composent une couche robuste, souvent supérieure à 45 µm. Cette épaisseur confère une longue durée de vie, mais elle modifie sensiblement la géométrie et l’aspect des pièces.
Comparaison des caractéristiques
Un tableau permet de saisir d’un coup d’œil les écarts majeurs entre les deux traitements.
| Critère | Électrozingage | Galvanisation à chaud |
|---|---|---|
| Épaisseur | 5 à 25 µm | 45 µm et plus |
| Aspect | Lisse et brillant | Rugueux, parfois irrégulier |
| Tolérances dimensionnelles | Préservées | Modifiées |
| Filetages | Conservés | Risque d’encrassement |
| Température du procédé | Modérée | Environ 450 °C |
| Usage typique | Visserie, mécanique de précision | Charpentes, structures extérieures |
Ces différences expliquent pourquoi la finesse du dépôt devient un véritable atout dans de nombreuses situations.
Avantages de la couche fine
La minceur n’a rien d’une faiblesse : elle ouvre la porte à des qualités que la galvanisation à chaud peine à offrir. Les principales se résument ainsi :
- Les cotes restent fidèles au plan, ce qui facilite l’assemblage de pièces ajustées.
- Les filetages, taraudages et alésages conservent leur jeu fonctionnel, sans reprise après traitement.
- La surface lisse accepte sans difficulté la peinture, le collage ou un scellant complémentaire.
- Les petites pièces produites en grande série se traitent aisément au tonneau ou sur montage.
- La passivation trivalente répond aux exigences RoHS et REACH.
Autant d’atouts qui font de ce procédé un allié naturel de la visserie, de l’automobile, de l’électroménager et de l’électronique.
Limites et précautions
Toute médaille a son revers : une couche mince offre une réserve de zinc moindre, donc une protection plus brève en ambiance très agressive, comme le milieu marin ou industriel. Pour l’extérieur exposé, un système complet associant passivation épaisse, scellant ou peinture compense efficacement cet écart. Par ailleurs, les aciers à haute résistance réclament une vigilance particulière, car l’hydrogène libéré pendant l’électrolyse peut provoquer une fragilisation. Un dégazage thermique réalisé après le dépôt, selon les règles de l’art, écarte ce risque. Choisir revient donc à mettre en balance l’environnement, les tolérances et la fonction de la pièce.
Précision des cotes, finition soignée et filetages préservés : la couche fine de l’électrozingage s’impose dès que la rigueur dimensionnelle prime sur l’épaisseur brute. La galvanisation à chaud conserve sa place pour les structures très exposées, sans pour autant constituer la réponse universelle. Pour trancher en connaissance de cause, mieux vaut solliciter un spécialiste du traitement de surface comme ELECTROLYSE FONTENAYSIENNE, capable de proposer un conseil personnalisé ou une intervention adaptée à chaque pièce.