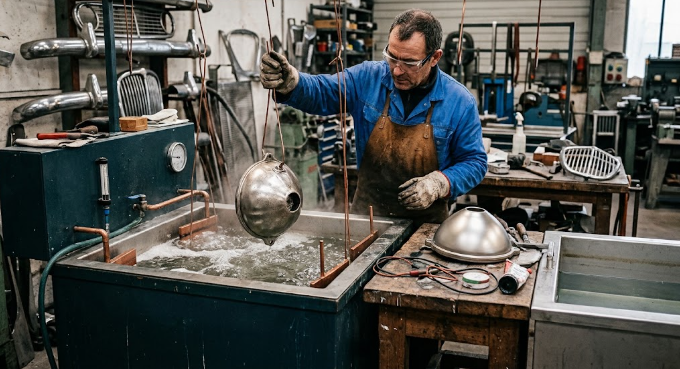
En restauration, l’ordre des traitements détermine autant l’apparence finale que la protection du métal. Le nickelage placé avant le chromage forme une sous-couche qui favorise l’accroche, renforce la résistance à la corrosion et prépare une finition régulière, à condition que le support ait été soigneusement restauré.
Deux dépôts complémentaires
Nickelage et chromage ne sont pas interchangeables. Le nickelage dépose une couche de nickel sur le métal d’origine. Le chromage décoratif ajoute ensuite une couche très fine de chrome sur cette base nickelée. Le support reste la matière porteuse : les dépôts améliorent ses propriétés de surface sans transformer la pièce en profondeur.
La sous-couche nickelée protège contre la corrosion et fournit un fond régulier au chrome. Sans elle, les piqûres et les marques de préparation resteraient visibles, car le chrome ne masque pas les défauts d’un support mal préparé.
Cette séquence forme une chaîne où chaque étape prépare la suivante :
- Dégraissage : élimination des huiles et des résidus.
- Décapage : retrait des anciens revêtements et de l’oxydation.
- Polissage : correction et affinage de la surface.
- Nettoyage entre les opérations : un contaminant suffit à compromettre l’adhérence.
Sur une pièce ancienne, la prudence s’impose : le placage ne fait disparaître ni une corrosion profonde, ni une fissure, ni une déformation. Il faut d’abord évaluer l’état mécanique, puis réparer (brasage, reprise de filetage, etc.) avant toute finition métallique.
Préparer la surface
La préparation ne vise pas seulement la brillance : elle doit produire une surface propre, saine et assez régulière pour recevoir les dépôts de façon fiable. Le polissage mécanique supprime les défauts superficiels, mais ne remplace ni un décapage adapté ni un dégraissage final.
Il faut aussi préserver les détails d’origine. Des arêtes trop adoucies, des gravures effacées ou des reliefs émoussés dénaturent l’objet. Sur les pièces de véhicules de collection, on cherche à retrouver un aspect cohérent avec la conception initiale, sans effacer les formes ni les marques qui font son authenticité.
Un défaut laissé en amont réapparaît après le chromage et impose une reprise complète : la qualité visible naît bien avant l’application du chrome.
Nickelage électrolytique ou chimique
Deux procédés dominent :
- Le nickelage électrolytique dépose le nickel grâce à un courant électrique dans un bain contenant des ions nickel.
- Le nickelage chimique (ou autocatalytique) fonctionne sans courant : une réaction chimique fait croître le dépôt sur toutes les surfaces exposées au bain.
La géométrie de la pièce oriente le choix. En électrolyse, le dépôt dépend de la forme, de la position et de l’accès du courant : les reliefs reçoivent davantage de matière, tandis que les cavités profondes et les passages internes sont moins bien couverts. Ce procédé convient donc bien aux pièces simples aux surfaces accessibles.
Le nickelage chimique offre une épaisseur plus uniforme sur les reliefs, les perçages et les zones difficiles d’accès. C’est un atout pour une pièce technique aux dimensions précises ou une forme complexe. Une précision de quelques microns peut être visée, mais le résultat réel dépend de la spécification convenue avec l’atelier.
Il ne s’agit pas d’opposer un procédé ancien et un procédé moderne, mais d’adapter le dépôt aux exigences de la pièce : aspect, protection, dureté, uniformité, tolérances. Pour une pièce de collection visible, le rendu prime souvent ; pour un élément fonctionnel doté de canaux internes, c’est la régularité de la couverture.
Certains dépôts chimiques sont à haut phosphore (généralement plus de 8,5 % en masse). Leur structure amorphe les rend appréciés pour la résistance à la corrosion. Le nickel chimique peut aussi atteindre une dureté proche de 1 000 Vickers après traitement thermique, selon la composition et le cycle appliqué. Mais la chaleur peut affecter les dimensions, les assemblages et le métal porteur : une dureté élevée ne compense ni une mauvaise adhérence ni une épaisseur mal répartie.
Chrome ou nickel : choisir selon la fonction
Le chrome évoque une surface brillante et dure ; le nickel protège et sert de couche intermédiaire. Pour une pièce décorative, l’enchaînement nickel puis chrome est courant. Pour certains éléments techniques, un nickel seul peut suffire.
Après traitement thermique, la dureté du nickel chimique peut approcher celle recherchée avec le chrome, mais les deux finitions diffèrent par leur apparence, leur composition, leur mode de dépôt et leur encadrement réglementaire. Le chrome hexavalent, utilisé dans certains procédés traditionnels, impose des mesures strictes de prévention. Le nickelage chimique n’en emploie pas dans le dépôt, mais il n’est pas exempt de contraintes : bains, rejets et manipulation de produits doivent respecter les règles applicables.
Corrosion et tenue dans le temps
La résistance dépend de l’épaisseur, de la continuité du dépôt, de la préparation et de l’environnement. Les essais en brouillard salin neutre (ISO 9227) fournissent des repères, mais pas une garantie de durée de vie : un essai accéléré ne reproduit ni les alternances d’humidité, ni les frottements, ni les produits rencontrés au quotidien.
Le tableau suivant donne des niveaux indicatifs, à lire comme des repères de spécification et non comme une promesse universelle. La composition du dépôt, le métal support, les défauts et la méthode d’essai influencent le résultat.
| Niveau indicatif | Épaisseur du dépôt | Durée rapportée en brouillard salin neutre |
|---|---|---|
| Résistance limitée | 2 à 10 µm | 12 heures |
| Résistance moyenne | 10 à 25 µm | 192 heures |
| Haute résistance | 25 à 50 µm | 480 heures |
| Très haute résistance | Plus de 50 µm | 960 heures |
Plus d’épaisseur n’est pas toujours mieux : une couche épaisse peut nuire aux ajustements, aux filetages et aux pièces à dimensions précises. L’épaisseur visée doit répondre à l’usage et au niveau de protection attendu.
Tonneau ou attache ?
- Le tonneau traite en vrac de petites pièces robustes (vis, boulons, rondelles, petits connecteurs) mises en mouvement dans le bain. Il convient lorsque les contacts entre éléments ne risquent pas d’abîmer les surfaces.
- L’attache fixe chaque pièce individuellement. Elle limite les chocs et permet de maîtriser l’orientation dans le bain. Elle est préférable pour les pièces volumineuses, fragiles, singulières ou très visibles.
Une petite pièce décorative n’est pas forcément adaptée au tonneau : les contacts répétés peuvent altérer des détails fins ou un poli soigné.
Évaluer la pièce avant traitement
Un examen visuel et dimensionnel repère les zones corrodées, les déformations, les réparations anciennes et les parties à protéger. Photos et dimensions facilitent le dialogue avec l’atelier, sans toujours remplacer l’inspection directe, surtout si l’alliage ou l’état interne est incertain. Les portées, alésages et filetages demandent des précautions, car le dépôt modifie légèrement les cotes.
Quelques questions à se poser avant de commander :
- La pièce supporte-t-elle les contacts du tonneau ?
- Des cavités ou passages internes exigent-ils une couverture uniforme ?
- Vise-t-on la protection, la décoration, ou les deux ?
- Les filetages et surfaces d’ajustement doivent-ils respecter des tolérances précises ?
Erreurs à éviter
- Commander « un nickelage » sans précision : ni l’épaisseur, ni le type de dépôt, ni l’aspect attendu ne sont définis, et le traitement risque d’être insuffisant ou inutilement exigeant.
- Choisir le chrome par réflexe dès qu’on veut de la dureté : le nickel chimique traité thermiquement est parfois une alternative, sous réserve de la géométrie, de la matière et de la sensibilité à la chaleur.
- Surdimensionner le dépôt : un haut phosphore n’est utile que si la corrosion est prioritaire. À l’inverse, une couche trop fine en milieu agressif laisse le métal vulnérable, même si la pièce paraît impeccable en sortie d’atelier.
Contrôler le résultat
La qualité s’apprécie sur la continuité du dépôt, son homogénéité, son adhérence, son aspect, le respect des cotes et l’état des zones fonctionnelles. Sur une pièce ancienne, on vérifie aussi que les détails d’origine restent lisibles et que les réparations ne transparaissent pas sous le revêtement.
Si le matériau ou l’historique est incertain, mieux vaut soumettre la pièce à un professionnel du traitement de surface plutôt que d’appliquer un procédé standard à l’aveugle.
Nickelage, chromage, choix du procédé, épaisseur du dépôt, mode d’application : chaque décision pèse sur la protection et l’apparence de votre pièce. Le nickelage n’est pas une simple étape intermédiaire, c’est la base dont dépend toute la finition. Plutôt que d’appliquer un procédé standard à l’aveugle, faites examiner votre pièce par des spécialistes du traitement de surface.
Pour votre projet de restauration, contactez ELECTROLYSE FONTENAYSIENNE. Envoyez-leur des photos, les dimensions et l’historique de votre pièce, ils vous proposeront la séquence de traitement adaptée.