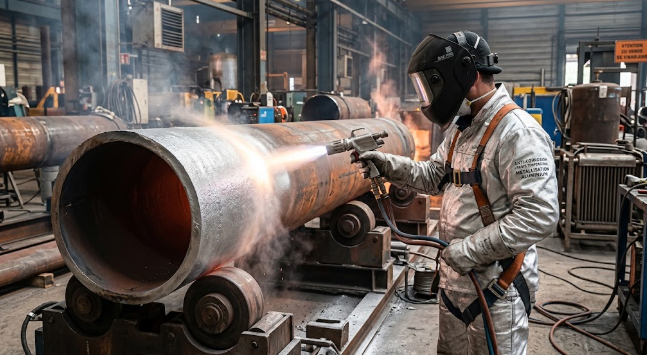
Dans les chaudières, les conduites de gaz chauds, les équipements pétrochimiques et certaines parties de moteurs, l’acier subit des attaques que les peintures ordinaires ne peuvent pas toujours contenir. À température élevée, l’oxydation s’accélère, les dépôts chimiques fragilisent le métal et les variations thermiques mettent les revêtements à rude épreuve. La métallisation aluminium est l’une des réponses possibles, à condition de bien comprendre son fonctionnement et ses limites.
Comment fonctionne la métallisation aluminium ?
La métallisation par projection thermique consiste à transformer un fil ou une poudre d’aluminium en fines particules chauffées, entraînées vers la pièce par un jet gazeux. À l’impact, elles s’écrasent et forment une couche métallique, grâce à un procédé par arc électrique ou par flamme selon les équipements utilisés.
Le revêtement obtenu est composé de lamelles superposées, et non d’un film parfaitement homogène. Les interfaces entre particules créent une certaine porosité : préparation de surface, épaisseur et finition déterminent donc ensemble la qualité de la protection.
Une protection contre l’oxydation
Exposé à l’oxygène, l’aluminium développe spontanément une pellicule d’oxyde adhérente qui ralentit la réaction et protège le matériau sous-jacent. Cette propriété le rend intéressant pour des éléments soumis à une chaleur soutenue, là où une peinture classique se dégraderait rapidement.
Attention toutefois : la température maximale admissible dépend de l’atmosphère, de la durée d’exposition, des cycles thermiques et du support. Soufre, sels, cendres et produits de combustion modifient les mécanismes de dégradation. Par ailleurs, une couche d’aluminium projeté n’est pas automatiquement une barrière thermique : l’isolation thermique exige une conception spécifique.
Aluminium ou zinc ?
Le zinc protège l’acier en se corrodant à sa place (protection sacrificielle). L’aluminium agit surtout grâce à son oxyde passivant. En atmosphère marine, le zinc ou un alliage peut être préférable ; face aux fumées industrielles ou à la chaleur, l’aluminium présente un intérêt particulier, sous réserve de valider sa compatibilité avec le milieu.
Préparation de surface : l’étape décisive
Une couche projetée ne compense jamais une surface mal préparée. Graisse, sels, rouille ou anciens revêtements empêchent l’accrochage et favorisent le cloquage. Le décapage par projection d’abrasif vise souvent un degré proche du métal blanc (Sa 2½, ISO 8501-1) et crée le profil d’ancrage nécessaire (caractérisé par la série ISO 8503).
Points de contrôle essentiels :
- Point de rosée : maintenir le support au-dessus du point de rosée (par exemple 3 °C de marge) pour éviter la condensation invisible.
- Sels solubles : les mesurer (série ISO 8502) sur les pièces ayant séjourné en milieu marin ou industriel ; le seuil, parfois autour de 50 mg/m² de chlorures, dépend du cahier des charges.
- Délai : projeter rapidement après décapage, avant toute contamination ou reprise de rouille.
- Zones délicates : soudures, angles et assemblages demandent une attention particulière.
L’épaisseur indicative de l’aluminium projeté se situe entre 80 et 250 µm, mais elle varie selon le milieu et la conception. Les normes ISO 12944 et ISO 2063-1 servent de références, sans remplacer l’analyse des températures et agents chimiques réels.
Projection, alliage ou diffusion : quel procédé choisir ?
La projection dépose des particules à la surface, avec une interface principalement mécanique. L’aluminisation par diffusion, elle, fait migrer l’aluminium dans les couches superficielles de l’acier par traitement thermique : elle convient surtout aux pièces pouvant passer au four.
| Solution | Mécanisme dominant | Atout principal | Point de vigilance |
|---|---|---|---|
| Aluminium projeté | Barrière métallique et formation d’oxyde | Intérêt dans certains milieux chauds et industriels | Porosité et tenue à valider selon l’atmosphère |
| Zinc projeté | Protection sacrificielle et effet barrière | Protection cathodique utile en milieu atmosphérique | Comportement à haute température à vérifier |
| Alliage zinc-aluminium | Combinaison selon la composition | Compromis entre action sacrificielle et résistance | Résultat dépendant de la formulation et de l’application |
| Aluminisation par diffusion | Enrichissement de surface par diffusion | Zone de surface intégrée au substrat | Traitement thermique et dimensions de pièce |
| Primaire riche en zinc | Action sacrificielle par particules de zinc | Application pratique dans un système peint | Durée de service liée à la formulation et à la finition |
La projection est particulièrement adaptée aux grands équipements (conduites, réservoirs, structures) impossibles à immerger, et permet des réparations localisées sans remplacer toute la pièce. Face aux fumées soufrées ou aux cycles thermiques, la compatibilité chimique doit être examinée : oxydation, sulfidation, corrosion par dépôts fondus et érosion appellent parfois des solutions différentes.
Finition, contrôles et entretien
Le dépôt projeté étant poreux, un jointoiement (produit de colmatage) suivi d’une peinture compatible forme un système duplex : la métallisation apporte la base métallique durable, les couches organiques limitent l’exposition au milieu. La compatibilité entre colmatage, peinture et aluminium doit être vérifiée.
Un plan d’inspection avant réception couvre généralement :
- Propreté et profil : niveau de décapage et rugosité prescrits.
- Contamination : mesure des sels solubles si nécessaire.
- Épaisseur : comparaison aux valeurs définies pour l’exposition.
- Adhérence : essai de traction (ISO 4624) lorsque pertinent ; une valeur comme 5 MPa peut être exigée selon les projets, sans être universelle.
- Finition : continuité du jointoiement et des peintures, défauts visibles.
En service, des inspections régulières repèrent écaillage, corrosion naissante ou chocs. Une réparation locale consiste à retirer les parties non adhérentes, nettoyer, décaper et reconstituer le revêtement, en soignant les raccords. Soudures, arêtes et raccordements méritent une surveillance renforcée, tout comme l’interface après des cycles de fonctionnement représentatifs.
Applications et défauts à éviter
On rencontre l’aluminium projeté sur des conduites, enveloppes de réservoirs, équipements de combustion ou installations énergétiques, y compris en pétrochimie. Une même installation mélange souvent zones froides, fumées chaudes et points de condensation : un choix uniforme n’est pas toujours pertinent. Lors des arrêts, la condensation crée des conditions de corrosion différentes du régime chaud.
La résistance à la chaleur dépend de l’ensemble du système (support, aluminium, jointoiement, peinture). Une finition organique peut devoir s’arrêter avant la zone la plus chaude. Les cycles répétés de chauffage et refroidissement fatiguent l’interface par dilatations différentielles.
Les défauts typiques (cloques, décollements, piqûres) trahissent souvent une contamination, une condensation, un profil inadapté ou une porosité mal colmatée. Ajouter une couche de peinture sans traiter la cause ne fait que déplacer le problème.
Faites appel à un professionnel qualifié
La métallisation aluminium peut contribuer efficacement à la protection contre la corrosion haute température, mais ce n’est pas une solution universelle. Analyse du milieu, choix entre projection et diffusion, rigueur de la préparation et entretien définissent ensemble la performance réelle.
Pour fixer les critères d’application et de contrôle de votre ouvrage, contactez un spécialiste qualifié des traitements de surface et de la corrosion comme ML SABLAGE : il adaptera le système à vos conditions de service et sécurisera la durée de vie de vos équipements.